
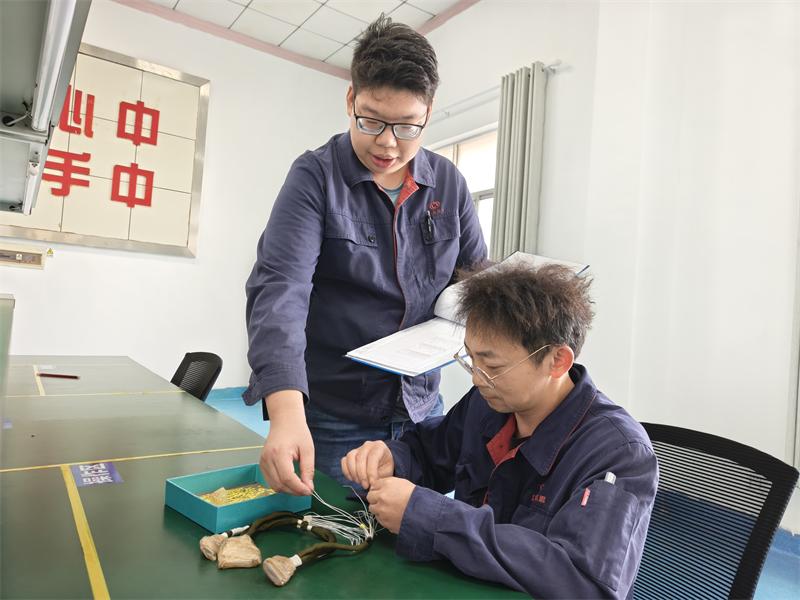
9月中旬,中国兵器江南工业集团机加二分厂接到紧急生产任务,需在40天内完成三型产品关键部件换型生产工作。
任务工期紧、批次多、换产繁琐、质量标准严苛。机加二分厂装配班在班前会上专项布置生产任务,激发员工攻坚斗志,全力以赴保进度、保质量、保交付。
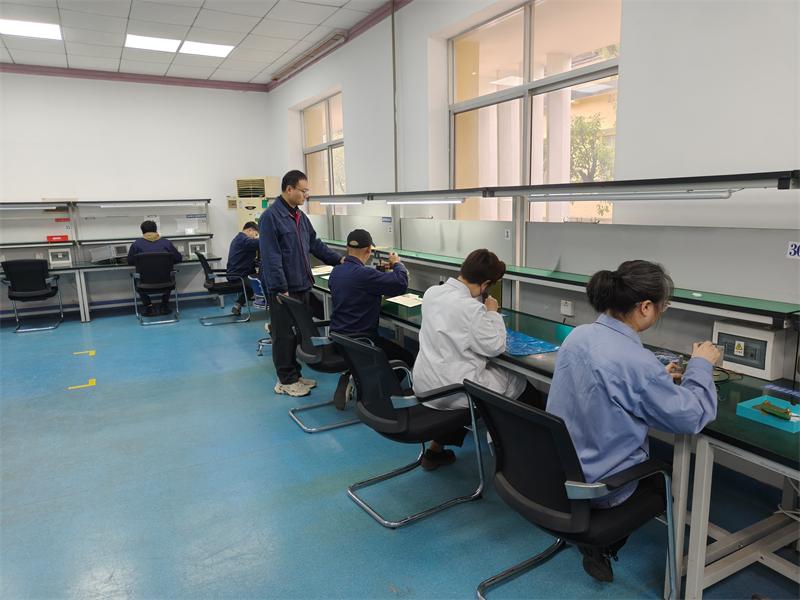
为提升批次换型生产效率,班组创新优化生产模式,摒弃传统等待全部工序完工后统一换产的老旧模式,推行分段滚动式换产法。他们将工作划分为前段装配、后段调试测试两大模块,前段工序完成单型产品后,即刻启动换型生产,无需等待后端工序全部收尾。该生产模式有效压缩了换产空档期,能最大化利用生产工时,大幅提升多型号产品交替生产效率,实现生产流程无缝衔接。
在突击生产的同时,一线员工严守生产作业规范,筑牢产品质量防线。针对多型产品换型生产的特点,班组建立精细化分区定岗作业机制,实行“一岗专产、专岗专做”原则,固定岗位专属生产一型产品部件,严格禁止同一岗位两型部件混合生产,杜绝不同型号零部件混放、混用,从源头规避零部件错装风险,确保流程管控闭环。
班组质量员赵涌强在现场日常巡检过程中发现,来料线束上的标识套管编号有3和5两个数字模糊不清、难以分辨。这容易导致操作人员看混,存在质量隐患。为彻底消除作业风险,分厂迅速反馈质量部门和采购单位对接生产厂家,完成了问题套管更换工作,有效规避了后续装配、焊线作业的质量纰漏。
针对生产作业中的难点,班组积极探索优化工艺细节,提质增效。此前,班组采用医用胶布粘贴线缆标识,每个舱体装配前都需逐一拆除胶布标识。单名员工每日拆除400多张标识,易造成手指酸痛、疲劳劳损,且耗时费力。针对这一问题,员工李晶主动思考、大胆创新,提出将医用胶布标识更换为专用套管标识,改善后无需拆除标识即可直接开展后续工作。该方案经分厂上报工艺技术部门审批落地后,有效降低了员工劳动强度,压缩了作业时长,以微小创新实现了生产效率提升。
凭借高效的生产组织、严苛的质量管控和扎实的工作作风,最终,班组按期保质圆满完成了全部装配任务,为后续总装交付筑牢了坚实基础。
 下载时刻客户端浏览更多新闻